Domain injectionmoulding.de kaufen?
Wir ziehen mit dem Projekt
injectionmoulding.de um.
Sind Sie am Kauf der Domain
injectionmoulding.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain injectionmoulding.de kaufen?
Wie hat die Massenproduktion die industrielle Fertigung verändert?
Die Massenproduktion hat die industrielle Fertigung durch die Einführung von standardisierten Produktionsprozessen und -technologien rationalisiert. Dadurch konnten Produkte in größeren Mengen und zu niedrigeren Kosten hergestellt werden. Außerdem ermöglichte die Massenproduktion eine schnellere Markteinführung neuer Produkte und eine effizientere Nutzung von Ressourcen. **
Wie kann Spritzguss in der industriellen Fertigung eingesetzt werden und welche Vorteile bietet diese Fertigungstechnik?
Spritzguss wird in der industriellen Fertigung verwendet, um Kunststoffteile in großen Stückzahlen herzustellen. Diese Technik ermöglicht die Produktion von komplexen Formen mit hoher Präzision und Wiederholgenauigkeit. Zudem ist Spritzguss kosteneffizient, schnell und ermöglicht eine hohe Produktivität. **

Ähnliche Suchbegriffe für Gepäckabteil
Top-Angebote
Produkte zum Begriff Gepäckabteil:
-
Personenwagen MÄRKLIN "Steuerwagen 2. Klasse mit Gepäckabteil - 43899", silber (silberfarben), Modelleisenbahn-Fahrzeuge, KinderSteuerwagen 2. Klasse mit Gepäckabteil (BDnrzf 740) der Deutschen Bundesbahn. Bauart "Silberling". Modernisierter "Karlsruher"-Kopf mit Gepäckraum. Heimatbahnhof Frankfurt am Main. Betriebszustand um 1975. Typspezifisch gestalteter Unterboden....105,88 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
Roco 6200163 H0 Nahverkehrs-Steuerwagen (DCC) 2. Klasse mit Gepäckabteil, Gattung BDnf 735Nahverkehrs-Steuerwagen 2. Klasse mit Gepäckabteil „Silberling“, Gattung BDnf 735 der Deutschen Bundesbahn. Die n-Wagen der Deutschen Bundesbahn waren jahrzehntelang als Silberlinge bekannt. Mit über 5.000 Stück wurde diese Wagenfamilie ab den sechziger Jahren zur dominierenden Bauart bei den Nahverkehrswagen der DB. Erst ab den neunziger Jahren wurden sie schrittweise durch Triebzüge und Doppelstockwagen abgelöst. Typische Kennzeichen der Ausführung der siebziger bis neunziger Jahre waren die ozeanblauen Langträger, die großen Klassenziffern sowie die Piktogramme. Eine große Modernisierungsmaßnahme war in den Jahren 1978 bis 1982 der Umbau von 200 Steuerwagen mit kleinem Führerstand (bekannt als Hasenkasten) mit dem sogenannten Karlsruher Kopf. Die Vorbilder waren in Freiburg im Breisgau zu Hause. Von dort wurden sie sowohl auf der Rheintalbahn zwischen Basel und Karlsruhe eingesetzt, aber auch auf der Höllentalbahn sowie dieselbespannt nach Breisach bzw. Elzach.114,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Roco 6200163 H0 Nahverkehrs-Steuerwagen (DCC) 2. Klasse mit Gepäckabteil, Gattun (Spur H0)Nahverkehrs-Steuerwagen 2. Klasse mit Gepäckabteil „Silberling“, Gattung BDnf 735 der Deutschen Bundesbahn. Die n-Wagen der Deutschen Bundesbahn waren jahrzehntelang als Silberlinge bekannt. Mit über 5.000 Stück wurde diese Wagenfamilie ab den sechziger Jahren zur dominierenden Bauart bei den Nahverkehrswagen der DB. Erst ab den neunziger Jahren wurden sie schrittweise durch Triebzüge und Doppelstockwagen abgelöst. Typische Kennzeichen der Ausführung der siebziger bis neunziger Jahre waren die ozeanblauen Langträger, die grossen Klassenziffern sowie die Piktogramme. Eine grosse Modernisierungsmassnahme war in den Jahren 1978 bis 1982 der Umbau von 200 Steuerwagen mit kleinem Führerstand (bekannt als Hasenkasten) mit dem sogenannten Karlsruher Kopf. Die Vorbilder waren in Freiburg im Breisgau zu Hause. Von dort wurden sie sowohl auf der Rheintalbahn zwischen Basel und Karlsruhe eingesetzt, aber auch auf der Höllentalbahn sowie dieselbespannt nach Breisach bzw. Elzach.114,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Wie beeinflusst der Spritzgussverfahren die Fertigung von Kunststoffteilen in der Industrie? Welche Vorteile bietet der Spritzguss für die Massenproduktion von Kunststoffprodukten?
Der Spritzgussverfahren ermöglicht die schnelle und präzise Herstellung von Kunststoffteilen in großen Stückzahlen. Durch die hohe Automatisierung und Wiederholbarkeit des Verfahrens können Kosten gesenkt und die Produktionszeit verkürzt werden. Zudem ermöglicht der Spritzguss die Herstellung komplexer Formen und die Verwendung verschiedener Materialien. **
-
Wie kann man industrielle Produktionsverfahren effizienter gestalten?
Durch den Einsatz von automatisierten Maschinen und Robotern, um die Produktionsgeschwindigkeit zu erhöhen und Fehler zu reduzieren. Durch die Implementierung von Lean-Prinzipien, um Verschwendung zu minimieren und den Produktionsprozess zu optimieren. Durch kontinuierliche Schulungen und Weiterbildungen der Mitarbeiter, um ihre Fähigkeiten und Kenntnisse zu verbessern und die Effizienz zu steigern. **
-
Welche Vorteile und Nachteile hat die industrielle Herstellung von Produkten im Vergleich zur handwerklichen Fertigung? Inwiefern hat die industrielle Herstellung zur Massenproduktion und Standardisierung von Waren beigetragen?
Vorteile der industriellen Herstellung sind Effizienz, hohe Produktionskapazität und niedrigere Kosten. Nachteile sind geringere Individualisierung, Qualitätsprobleme und Umweltauswirkungen. Die industrielle Herstellung hat zur Massenproduktion von Waren beigetragen, indem sie die Produktion rationalisiert und automatisiert hat. Durch Standardisierung konnten Produkte in großen Mengen und mit gleichbleibender Qualität hergestellt werden. **
-
Welche Materialien eignen sich am besten für den Formenbau in den Bereichen Kunststoffverarbeitung, Metallguss und Betonherstellung?
Für den Formenbau in der Kunststoffverarbeitung eignen sich vor allem Materialien wie Aluminium und Stahl, da sie eine hohe Festigkeit und Haltbarkeit aufweisen und sich gut bearbeiten lassen. Im Bereich Metallguss sind Materialien wie Silikon und Polyurethan beliebt, da sie hitzebeständig sind und sich gut für komplexe Formen eignen. Bei der Betonherstellung werden oft Materialien wie Holz, Kunststoff und Gummi verwendet, da sie sich gut formen lassen und eine glatte Oberfläche erzeugen können. In allen Bereichen ist es wichtig, Materialien zu wählen, die den spezifischen Anforderungen an Haltbarkeit, Hitzebeständigkeit und Oberflächengüte gerecht werden. **
Was sind die häufigsten Anwendungen für technische Kunststoffe in der Industrie?
Die häufigsten Anwendungen für technische Kunststoffe in der Industrie sind in der Automobilbranche für Bauteile wie Stoßfänger und Armaturenbretter, in der Elektronikindustrie für Gehäuse von elektronischen Geräten und in der Medizintechnik für Implantate und medizinische Geräte. Sie werden auch in der Bauindustrie für Fensterprofile, Rohre und Dämmmaterialien eingesetzt. **
"Welche verschiedenen Verfahren werden in der Kunststoffverarbeitung eingesetzt, um Kunststoffe in unterschiedliche Formen zu bringen?"
In der Kunststoffverarbeitung werden verschiedene Verfahren wie Spritzguss, Extrusion und Blasformen eingesetzt, um Kunststoffe in unterschiedliche Formen zu bringen. Beim Spritzguss wird geschmolzener Kunststoff in eine Form gespritzt und dort ausgehärtet. Bei der Extrusion wird der Kunststoff durch eine Düse gepresst, um eine kontinuierliche Form zu erzeugen. Beim Blasformen wird Kunststoff in eine Hohlform geblasen, um hohle Objekte wie Flaschen herzustellen. **
Top-Angebote
Produkte zum Begriff Gepäckabteil:
-
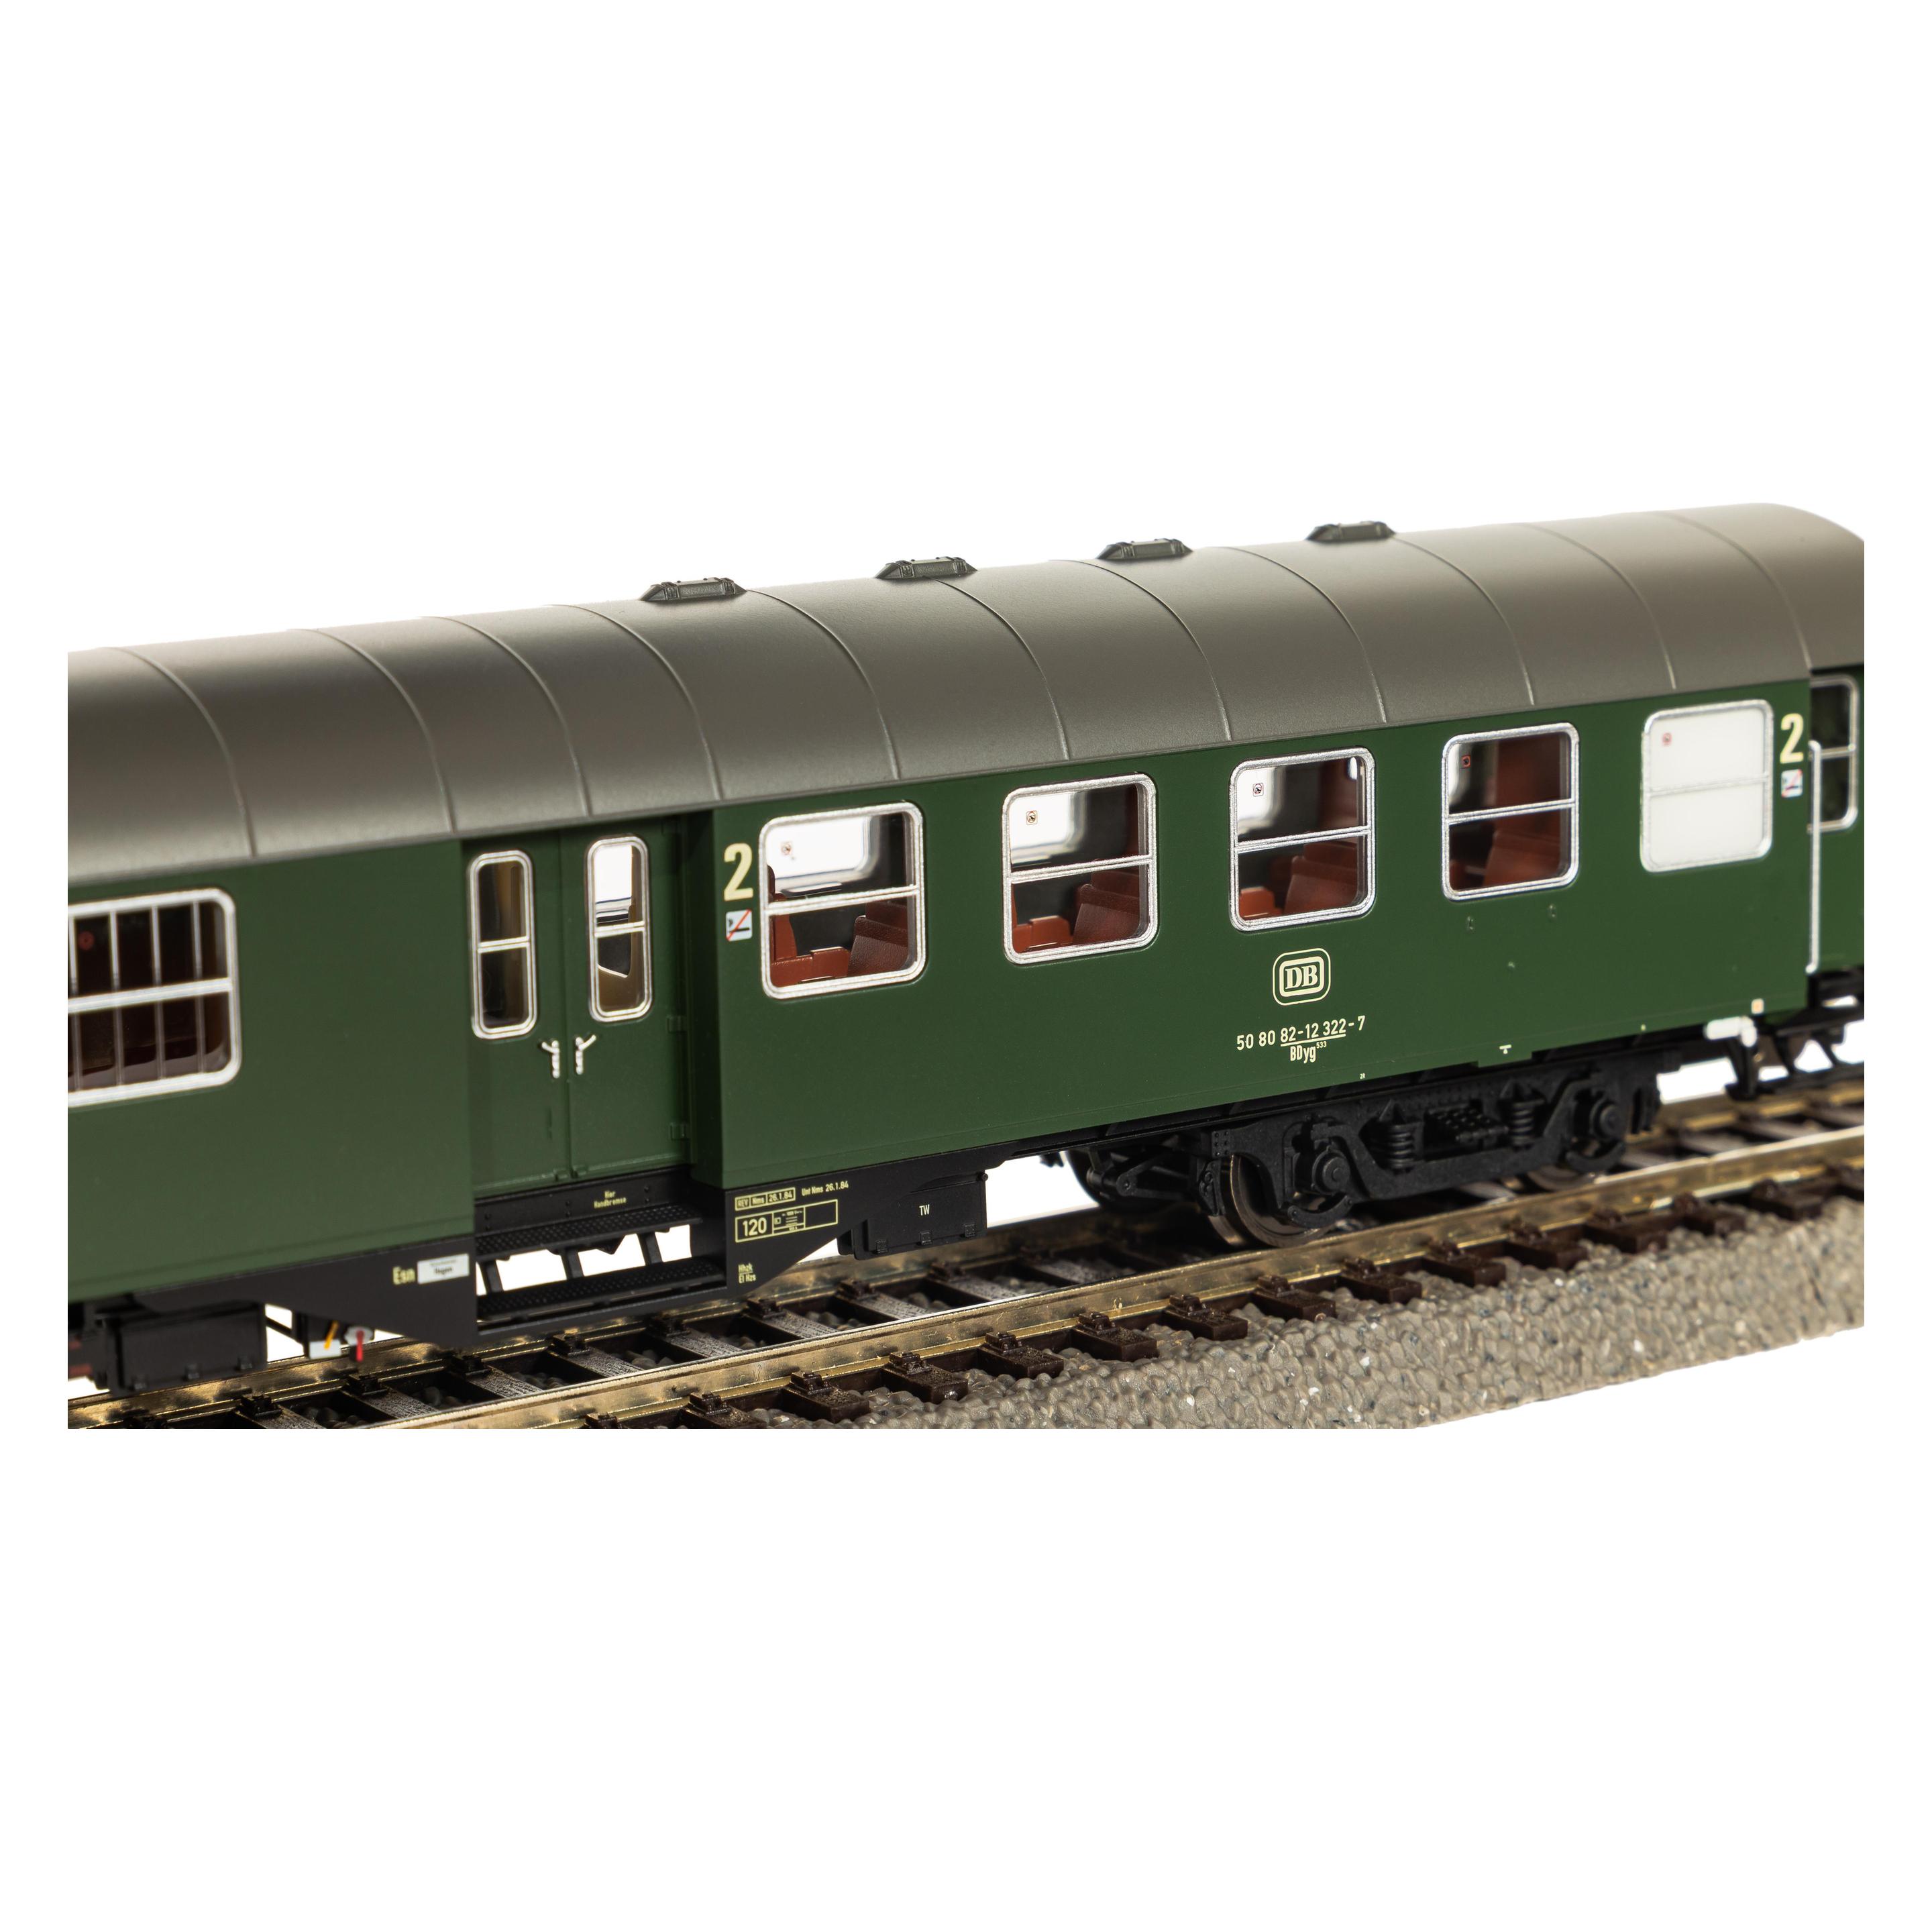
PIKO 58862 H0 Umbauwagen 2. Kl. mit Gepäckabteil BD4yg DB IV 2. Kl. mit GepäckabteilUmbauwagen 2. Kl. mit Gepäckabteil BD4yg DB IV Neuheit 2026: Mitte der 1950er Jahre stand die Deutsche Bundesbahn vor einer großen Herausforderung: Der wachsende Personenverkehr verlangte nach modernen Reisezugwagen – doch der vorhandene Bestand war überaltert. Die Lösung brachte das Umbauwagen-Programm, bei dem bewährte Untergestelle und Drehgestelle älterer Wagen wiederverwendet und mit neuen, stabilen Stahlaufbauten versehen wurden. Die daraus entstandenen vierachsigen Umbauwagen (B4yg) erhielten vollständig geschweißte Untergestelle, Mitteleinstiege mit Doppeltüren ohne Mittelsäule und erstmals sichere Türdichtungen. Dank der robusten Bauweise erreichten sie eine Höchstgeschwindigkeit von 120 km/h – ein deutlicher Fortschritt gegenüber den dreiachsigen Vorgängern. Zwischen 1958 und 1959 entstanden 666 Wagen der Bauart B4yg-58, ergänzt durch Varianten mit 1./2. Klasse und Gepäckabteil. Insgesamt standen so über 1.800 Wagen für den modernen Reiseverkehr bereit. Obwohl ihre Ausmusterung bereits für die 1980er Jahre geplant war, blieben viele Fahrzeuge bis 1990 im Einsatz.69,99 €*Versand: 4,95 €Sichere Weiterleitung zum Anbieter
-
Piko Umbauwagen 2. Kl. mit Gepäckabteil BD4yg DB Ep IV (Spur H0)Neuheit 2026: Mitte der 1950er Jahre stand die Deutsche Bundesbahn vor einer grossen Herausforderung: Der wachsende Personenverkehr verlangte nach modernen Reisezugwagen – doch der vorhandene Bestand war überaltert. Die Lösung brachte das Umbauwagen-Programm, bei dem bewährte Untergestelle und Drehgestelle älterer Wagen wiederverwendet und mit neuen, stabilen Stahlaufbauten versehen wurden. Die daraus entstandenen vierachsigen Umbauwagen (B4yg) erhielten vollständig geschweisste Untergestelle, Mitteleinstiege mit Doppeltüren ohne Mittelsäule und erstmals sichere Türdichtungen. Dank der robusten Bauweise erreichten sie eine Höchstgeschwindigkeit von 120 km/h – ein deutlicher Fortschritt gegenüber den dreiachsigen Vorgängern. Zwischen 1958 und 1959 entstanden 666 Wagen der Bauart B4yg-58, ergänzt durch Varianten mit 1./2. Klasse und Gepäckabteil. Insgesamt standen so über 1.800 Wagen für den modernen Reiseverkehr bereit. Obwohl ihre Ausmusterung bereits für die 1980er Jahre geplant war, blieben viele Fahrzeuge bis 1990 im Einsatz. Umbauwagen 2. Klasse mit Gepäckabteil BD4yg DB Ep. IV Innenbeleuchtung und Schlusslicht nachrüstbar Kurzkupplungskinematik Feine Griffe und Trittstufen Angesetzte Bremszylinder, Batteriekästen und Toilettenrohre Bremsschläuche und Kuppelhaken beiliegend.74,94 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Personenwagen MÄRKLIN "Steuerwagen 2. Klasse mit Gepäckabteil - 43899", silber (silberfarben), Modelleisenbahn-Fahrzeuge, KinderSteuerwagen 2. Klasse mit Gepäckabteil (BDnrzf 740) der Deutschen Bundesbahn. Bauart "Silberling". Modernisierter "Karlsruher"-Kopf mit Gepäckraum. Heimatbahnhof Frankfurt am Main. Betriebszustand um 1975. Typspezifisch gestalteter Unterboden....105,88 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
Wie hat die Massenproduktion die industrielle Fertigung verändert?
Die Massenproduktion hat die industrielle Fertigung durch die Einführung von standardisierten Produktionsprozessen und -technologien rationalisiert. Dadurch konnten Produkte in größeren Mengen und zu niedrigeren Kosten hergestellt werden. Außerdem ermöglichte die Massenproduktion eine schnellere Markteinführung neuer Produkte und eine effizientere Nutzung von Ressourcen. **
-
Wie kann Spritzguss in der industriellen Fertigung eingesetzt werden und welche Vorteile bietet diese Fertigungstechnik?
Spritzguss wird in der industriellen Fertigung verwendet, um Kunststoffteile in großen Stückzahlen herzustellen. Diese Technik ermöglicht die Produktion von komplexen Formen mit hoher Präzision und Wiederholgenauigkeit. Zudem ist Spritzguss kosteneffizient, schnell und ermöglicht eine hohe Produktivität. **
-
Wie beeinflusst der Spritzgussverfahren die Fertigung von Kunststoffteilen in der Industrie? Welche Vorteile bietet der Spritzguss für die Massenproduktion von Kunststoffprodukten?
Der Spritzgussverfahren ermöglicht die schnelle und präzise Herstellung von Kunststoffteilen in großen Stückzahlen. Durch die hohe Automatisierung und Wiederholbarkeit des Verfahrens können Kosten gesenkt und die Produktionszeit verkürzt werden. Zudem ermöglicht der Spritzguss die Herstellung komplexer Formen und die Verwendung verschiedener Materialien. **
-
Wie kann man industrielle Produktionsverfahren effizienter gestalten?
Durch den Einsatz von automatisierten Maschinen und Robotern, um die Produktionsgeschwindigkeit zu erhöhen und Fehler zu reduzieren. Durch die Implementierung von Lean-Prinzipien, um Verschwendung zu minimieren und den Produktionsprozess zu optimieren. Durch kontinuierliche Schulungen und Weiterbildungen der Mitarbeiter, um ihre Fähigkeiten und Kenntnisse zu verbessern und die Effizienz zu steigern. **
Ähnliche Suchbegriffe für Gepäckabteil
-
Roco 6200163 H0 Nahverkehrs-Steuerwagen (DCC) 2. Klasse mit Gepäckabteil, Gattung BDnf 735Nahverkehrs-Steuerwagen 2. Klasse mit Gepäckabteil „Silberling“, Gattung BDnf 735 der Deutschen Bundesbahn. Die n-Wagen der Deutschen Bundesbahn waren jahrzehntelang als Silberlinge bekannt. Mit über 5.000 Stück wurde diese Wagenfamilie ab den sechziger Jahren zur dominierenden Bauart bei den Nahverkehrswagen der DB. Erst ab den neunziger Jahren wurden sie schrittweise durch Triebzüge und Doppelstockwagen abgelöst. Typische Kennzeichen der Ausführung der siebziger bis neunziger Jahre waren die ozeanblauen Langträger, die großen Klassenziffern sowie die Piktogramme. Eine große Modernisierungsmaßnahme war in den Jahren 1978 bis 1982 der Umbau von 200 Steuerwagen mit kleinem Führerstand (bekannt als Hasenkasten) mit dem sogenannten Karlsruher Kopf. Die Vorbilder waren in Freiburg im Breisgau zu Hause. Von dort wurden sie sowohl auf der Rheintalbahn zwischen Basel und Karlsruhe eingesetzt, aber auch auf der Höllentalbahn sowie dieselbespannt nach Breisach bzw. Elzach.114,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Roco 6200163 H0 Nahverkehrs-Steuerwagen (DCC) 2. Klasse mit Gepäckabteil, Gattun (Spur H0)Nahverkehrs-Steuerwagen 2. Klasse mit Gepäckabteil „Silberling“, Gattung BDnf 735 der Deutschen Bundesbahn. Die n-Wagen der Deutschen Bundesbahn waren jahrzehntelang als Silberlinge bekannt. Mit über 5.000 Stück wurde diese Wagenfamilie ab den sechziger Jahren zur dominierenden Bauart bei den Nahverkehrswagen der DB. Erst ab den neunziger Jahren wurden sie schrittweise durch Triebzüge und Doppelstockwagen abgelöst. Typische Kennzeichen der Ausführung der siebziger bis neunziger Jahre waren die ozeanblauen Langträger, die grossen Klassenziffern sowie die Piktogramme. Eine grosse Modernisierungsmassnahme war in den Jahren 1978 bis 1982 der Umbau von 200 Steuerwagen mit kleinem Führerstand (bekannt als Hasenkasten) mit dem sogenannten Karlsruher Kopf. Die Vorbilder waren in Freiburg im Breisgau zu Hause. Von dort wurden sie sowohl auf der Rheintalbahn zwischen Basel und Karlsruhe eingesetzt, aber auch auf der Höllentalbahn sowie dieselbespannt nach Breisach bzw. Elzach.114,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Dolmetsch, Heiner: Der WerkzeugbauDer Werkzeugbau , Metalltechnik Fachbildung , Batteriemanagementsysteme (BMS) > Batterien, BMS & Brennstoffzellen , Auflage: 19. Auflage, Erscheinungsjahr: 20250401, Titel der Reihe: Europa-Fachbuchreihe für Metallberufe##, Autoren: Dolmetsch, Heiner~Ihwe, Roland~Klein, Wolfgang~Gengenbach, Frank~Ott, Friedrich~Didi, Mirja, Auflage: 25019, Auflage/Ausgabe: 19. Auflage, Seitenzahl/Blattzahl: 384, Keyword: Aus u. Weiterbildung; Industriemechanik; Metalltechnik; Werkzeuge, Fachschema: Metallgewerbe / Berufsbezogenes Schulbuch~Metallurgie~Werkzeug / Berufsbezogenes Schulbuch~Berufsbildende Schule - Berufsschule, Fachkategorie: Berufsausbildung~Schule und Lernen: Berufsausbildung, Warengruppe: HC/Berufsschulbücher, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 240, Breite: 170, Höhe: 17, Gewicht: 648, Produktform: Kartoniert,36,90 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Fertigungstechnik 1Fertigungstechnik 1 , Das Lehrbuch richtet sich an Lernende und Lehrkräfte in der beruflichen Oberstufe an BOS und FOS, an Fachschulen sowie an Meister- und Technikerschulen. Es vermittelt grundlegende und weiterführende Inhalte der Fertigungstechnik und bildet eine fachliche Grundlage für den technischen Unterricht. Behandelt werden zentrale Themen wie Qualitätsmanagement, Längenprüftechnik, spanende und abtragende Fertigungsverfahren, Werkzeugmaschinen sowie deren Steuerung. Weitere Schwerpunkte liegen auf der Fertigungsautomatisierung sowie auf der Zahnrad- und Gewindefertigung. Aufgaben und Laborübungen unterstützen die Anwendung und Vertiefung der Inhalte. Die aktuelle Auflage wurde umfassend auf die Aktualität der beschriebenen Verfahren überprüft und in mehreren Bereichen erweitert. Dazu zählen unter anderem neue Entwicklungen in der Zerspanungstechnik, moderne Antriebskonzepte von Werkzeugmaschinen, programmierbare Steuerungen sowie aktuelle Mess- und Prüfverfahren. , Batteriemanagementsysteme (BMS) > Batterien, BMS & Brennstoffzellen , Auflage: 17., überarbeitete Auflage, Erscheinungsjahr: 201603, Produktform: Kartoniert, Beilage: Formelsammlung und Richtwerte, 27 S., Abb. und Tab., Auflage: 16017, Auflage/Ausgabe: 17., überarbeitete Auflage, Seitenzahl/Blattzahl: 424, Abbildungen: Zahlr., tls. farb. Abb. u. Tab., Keyword: Berufsschule; Lehrbuch; Metalltechnik, Fachschema: Berufsausbildung~Duales System (Ausbildung)~Lehre (Berufsausbildung)~Deutschland~Fertigungstechnik, Bildungsmedien Fächer: berufsbezogene Fächer, Fachkategorie: Unterricht und Didaktik: Berufsausbildung, Region: Österreich~Deutschland~Schweiz, Bildungszweck: für alle Bildungsstufen~Für die Berufsbildung, Warengruppe: HC/Berufsschulbücher, Fachkategorie: Berufsausbildung, Thema: Verstehen, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Handwerk + Technik GmbH, Verlag: Handwerk + Technik GmbH, Verlag: Verlag Handwerk und Technik, Länge: 238, Breite: 169, Höhe: 22, Gewicht: 760, Produktform: Kartoniert, Genre: Schule und Lernen, Genre: Schule und Lernen, Vorgänger: A11944669 A4511274 A3153879 A2956342 A2148198, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0004, Tendenz: -1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel, Unterkatalog: Schulbuch, WolkenId: 227834156,95 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Welche Vorteile und Nachteile hat die industrielle Herstellung von Produkten im Vergleich zur handwerklichen Fertigung? Inwiefern hat die industrielle Herstellung zur Massenproduktion und Standardisierung von Waren beigetragen?
Vorteile der industriellen Herstellung sind Effizienz, hohe Produktionskapazität und niedrigere Kosten. Nachteile sind geringere Individualisierung, Qualitätsprobleme und Umweltauswirkungen. Die industrielle Herstellung hat zur Massenproduktion von Waren beigetragen, indem sie die Produktion rationalisiert und automatisiert hat. Durch Standardisierung konnten Produkte in großen Mengen und mit gleichbleibender Qualität hergestellt werden. **
-
Welche Materialien eignen sich am besten für den Formenbau in den Bereichen Kunststoffverarbeitung, Metallguss und Betonherstellung?
Für den Formenbau in der Kunststoffverarbeitung eignen sich vor allem Materialien wie Aluminium und Stahl, da sie eine hohe Festigkeit und Haltbarkeit aufweisen und sich gut bearbeiten lassen. Im Bereich Metallguss sind Materialien wie Silikon und Polyurethan beliebt, da sie hitzebeständig sind und sich gut für komplexe Formen eignen. Bei der Betonherstellung werden oft Materialien wie Holz, Kunststoff und Gummi verwendet, da sie sich gut formen lassen und eine glatte Oberfläche erzeugen können. In allen Bereichen ist es wichtig, Materialien zu wählen, die den spezifischen Anforderungen an Haltbarkeit, Hitzebeständigkeit und Oberflächengüte gerecht werden. **
-
Was sind die häufigsten Anwendungen für technische Kunststoffe in der Industrie?
Die häufigsten Anwendungen für technische Kunststoffe in der Industrie sind in der Automobilbranche für Bauteile wie Stoßfänger und Armaturenbretter, in der Elektronikindustrie für Gehäuse von elektronischen Geräten und in der Medizintechnik für Implantate und medizinische Geräte. Sie werden auch in der Bauindustrie für Fensterprofile, Rohre und Dämmmaterialien eingesetzt. **
-
"Welche verschiedenen Verfahren werden in der Kunststoffverarbeitung eingesetzt, um Kunststoffe in unterschiedliche Formen zu bringen?"
In der Kunststoffverarbeitung werden verschiedene Verfahren wie Spritzguss, Extrusion und Blasformen eingesetzt, um Kunststoffe in unterschiedliche Formen zu bringen. Beim Spritzguss wird geschmolzener Kunststoff in eine Form gespritzt und dort ausgehärtet. Bei der Extrusion wird der Kunststoff durch eine Düse gepresst, um eine kontinuierliche Form zu erzeugen. Beim Blasformen wird Kunststoff in eine Hohlform geblasen, um hohle Objekte wie Flaschen herzustellen. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.